中佰机器人是苏州的非标直线模组集成方案商。在种子加工与储备的自动化产线上,有一类工位看起来简单,实际上极难用标准件 凑出来:在不同工位之间把圆筒料桶、种箱和周转容器按节拍取、搬、放,并且要在 粉尘环境里连续跑数年不出停机。这类工位标准件凑不出来,正是非标直线模组集成 要解决的问题。
本文以一个中央储备粮体系内种业储备加工中心的取放机构为例,完整拆解一套 桁架龙门双 Z 取放机构的非标直线模组集成方案。这不是一篇产品广告,而是一份 可以把方法照着用的工程记录:工况怎么拆、构型怎么定、精度怎么分配、 周期怎么排、交付要准备哪些文件。
需要说明的是:本文所述项目为非标集成类项目,我方在该项目中承担直线运动 单元的方案设计与供货,配合集成商完成整机交付。客户名称按行业惯例与保密 要求不予披露,文中的工况与数据均为可公开范围内的工程描述。
一、先把工况拆开,而不是先问型号
拿到一个项目,最容易犯的错误是拿到图纸就开始找模组。正确的顺序是先回答四个 问题:包络多大、负载多重、重心在哪、工件处允许多少位移。这四个数不定下来, 任何选型都是猜。
种业储备加工中心这类工位的典型工况拆解如下:
取放对象是圆筒形料桶与种箱,单件重量从十几公斤到几十公斤不等,重心位置 随装载量上下浮动,属于典型的变负载工况。 运动轨迹是跨工位的三轴联动,水平方向需要长距离往复,垂直方向需要把料桶 从取料位提升到过渡高度再下放。 节拍由整线产能决定,往复动作必须在几秒内完成,且要求多次运行之间停位一致, 不能每次落点都有偏差。 环境是粮食与种子加工车间,存在粉尘、碎屑与清洁冲洗要求,导轨与传动件 需要考虑防护与耐脏。 验收方是国有体系单位,除了功能验收,还要看图纸、BOM、检验记录与随机文件, 这一条比技术参数本身更容易卡住项目进度。
把这五条列清楚之后,一个事实就摆出来了:这不是一条轴的选型问题, 而是一个三轴取放机构的集成问题。
二、这张图上能读出的五个技术决定
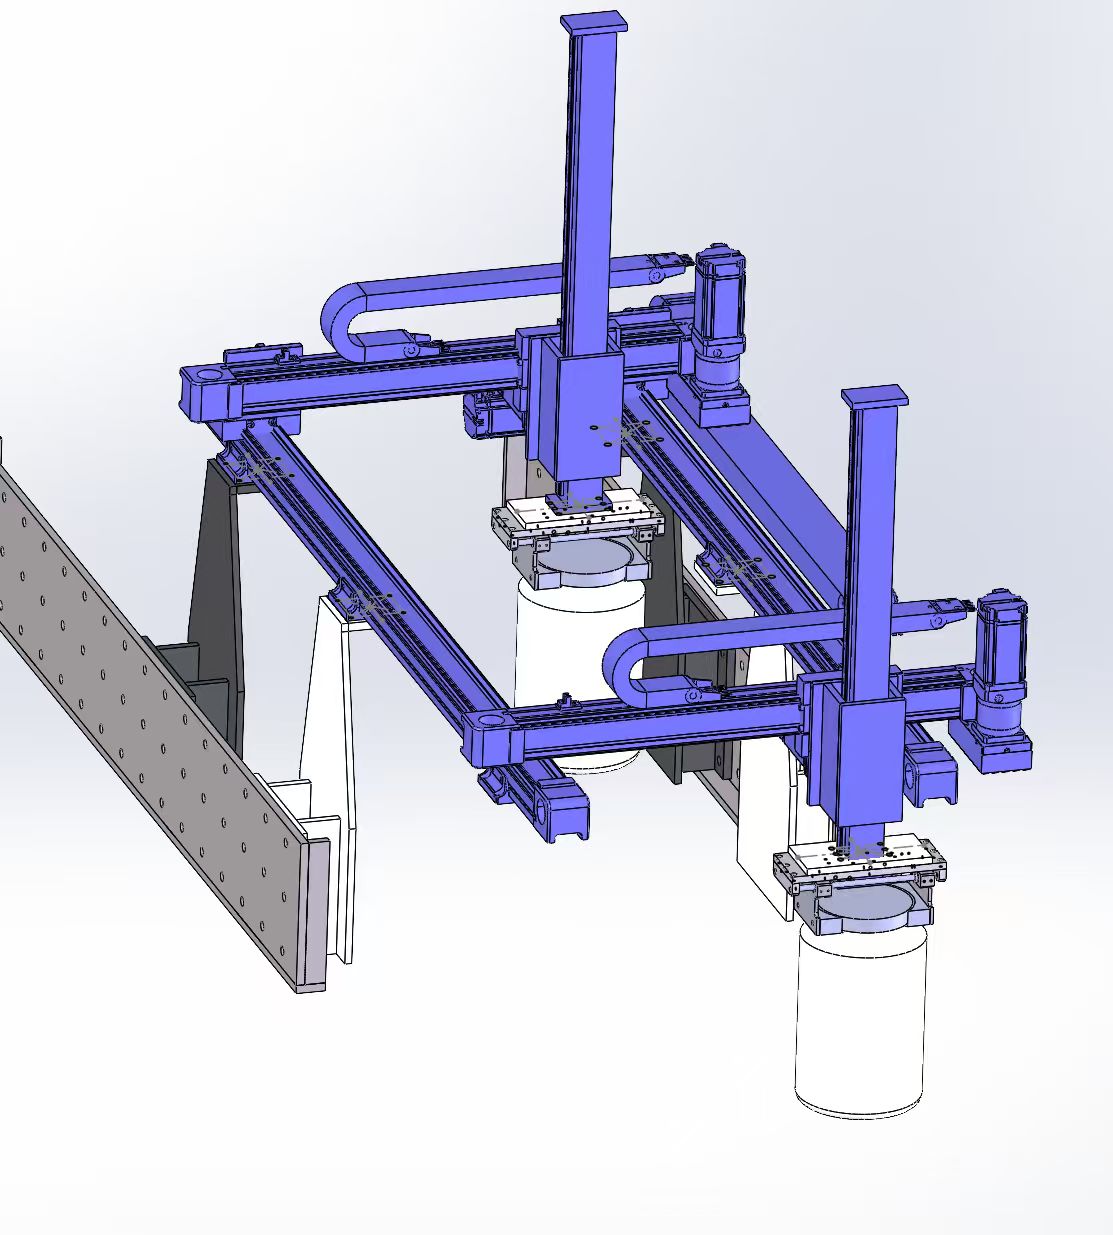
拿到 CAD 装配体的那一刻,方案其实已经写在图里了。以下五点是图纸反映的 真实设计决定,也是决定这套机构成败的地方。
第一,桁架式横梁而不是实心梁。横梁采用上下弦杆加腹杆的桁架构型。跨距在 一米以上的龙门上,实心梁的重量和惯性矩都会迅速恶化,桁架结构用材料换刚度, 在相同重量下的抗弯能力明显更高。这一点在跨度大、工件处挠度有要求时尤其 划算。代价是腹杆与弦杆的节点必须做严格控制,节点加工精度不足,桁架的优势 会被节点处的变形抵消。
第二,双立柱双 Z 轴的独立驱动构型。图中有两组竖直立柱,各自承担一路 Z 轴 运动,两路 Z 之间需要保持相对位置关系。独立驱动的好处是两路轴可以各自 承担不同负载,或在同一时刻处于不同高度,柔性更高;代价是需要解决两根 Z 轴的高度同步问题。
第三,工件处有明确的垂直基准。图中每个滑块下方都有一段圆形的托盘结构, 托着圆筒容器。托盘本身是一个刚度要求很高的零件,它必须在额定负载下保持 平面,否则容器会晃动,取放精度直接失效。多数集成商在画图时会把托盘当成 "附件",最后发现真正的精度杀手就在这块几十公斤的钢件上。
第四,电机位于行程末端、拖链同轴布置。图中横梁上的直线模组采用电机布置 在行程末端的位置,拖链与轴线平行。这是为了让有效行程全部可用,避免电机 本体吃掉一段行程;同时拖链与轴线同轴可以减小拖链对运动轴的附加侧向负载。
第五,左侧的安装板与支撑件是整体方案的一部分。图中可见带安装孔位的 安装板和三角形支撑件,这说明结构需要与既有平台或输送线对接。这类对接 往往决定了整个机架的安装基准,也决定了后续的精度校准方式。
三、为什么这类工况选同步带模组,而不是丝杆
这个判断在非标集成里最常被追问。结论取决于三个维度:节拍、精度要求、 环境。
同步带模组的优势在节拍和维护。往复速度高、加减速响应快,适合高频取放; 传动效率高,自身发热低;断带属于极端工况,常规工况下运行稳定;结构相对 简单,备件通用,维修窗口短。这三点对需要连续运行的加工线很重要。
丝杆模组的优势在精度保持和自锁。长时间运行后,同步带的张紧力会衰减, 需要定期复校;丝杆在这方面的表现更好。但如果节拍要求高,丝杆的转速与 发热会成为约束,且丝杆的维护成本更高。
判断逻辑可以简单归纳为:高频往复、节拍优先、精度要求中等偏上,选同步带; 低速重载、精度保持优先、要求自锁或垂直防坠,选丝杆。如果两者都不完全匹配, 再考虑齿轮齿条模组。
在本类工况中,绝大多数取放轴最终落在同步带方案上,理由是节拍和维护窗口。
四、刚度与精度分配:这是整篇文章最值钱的部分
很多集成商把精度要求直接写在模组选型表里,比如"要求 ±0.05mm,所以选 高精度模组"。这个做法把两个不同的概念混在了一起。
导轨上的重复定位精度,不等于工件处的定位精度。整机的工件处定位误差, 由四部分叠加:
第一部分是模组自身的重复定位误差,来自导轨、滑块、传动件与装配同轴度。 第二部分是横梁挠度。简支梁在跨中集中载荷下的挠度与跨距三次方成正比, 跨距翻倍,同样的梁大约软八倍。第三部分是工装悬臂。工具或料桶托盘一旦伸出 滑块,跨中载荷就变成了悬臂载荷,静态弯矩显著增大,而模组样本册里不会 写这一条。第四部分是热与结构漂移,连续运行的设备在温升后会有可测量的 位移。
正确的做法是做误差预算,把 ±0.05mm 或客户要求的任何一个总目标,分配到 横梁刚度、模组规格、工装刚度与补偿手段上。这是结构方案,不是采购单。
工程上的建议是把总目标先留出一半给结构,剩下的再分给模组。原因是结构 误差往往在安装后还能靠调整改善,而模组规格一旦选错只能换货。
五、双 Z 轴的同步问题
两组独立驱动的 Z 轴,需要在运动过程中保持高度一致。这个问题有三个层次:
机械层面,两根轴的导轨平行度与安装共面度决定基础一致性。如果安装面本身 不平行,再好的伺服控制也只是在补偿一个几何误差,而且补偿量会随负载变化。
控制层面,两轴的位置指令要来自同一套坐标计算,而不是各自独立给定指令。 更稳妥的做法是对两轴做位置偏差监测,偏差超过设定阈值时报警停机, 而不是继续运行把偏差积累成一次碰撞。
结构层面,如果两路 Z 在运行中负载不同,速度跟随特性会有差异,一快一慢的 结果就是料桶倾斜。这类工况常见于两只料桶重量不一致的情况,解决方案是 在末端执行环节增加导向,而不是靠调速度曲线。
这三层处理完,双 Z 才算真正可用。
六、末端执行:不要轻视那块托盘
图中每个工位的末端是一个托盘结构,托着圆筒容器。它的工程要点有三个:
刚度。托盘在满载下的变形量要小于允许的位移量,否则容器在运动中会晃动, 取放重复性无从谈起。
质量。托盘越重,Z 轴的加速度上限越低,节拍越难达标。合理做法是在满足 刚度的前提下尽量做轻量化,通常比一味加厚钢板更有效。
接口。托盘与料桶的接触方式决定了料桶是否会被损伤。种业产品对包装完整性 有要求,接触面需要考虑软质衬垫与分散受力,避免应力集中。
末端执行是最容易被压缩预算的部分,也是最容易在验收阶段暴露问题的部分。
七、配套细节:拖链、线缆与防护
拖链不是附属件。它既是线缆的载体,也是运动轴的附加负载。选型时需要 核算拖链在满行程内的下垂重量、弯曲半径与寿命周期,并确认拖链是否与轴线 平行、是否存在拖链末端碰撞行程末端的风险。
环境方面,粮食与种子加工车间的粉尘和碎屑对导轨与传动件是有影响的。可选 的做法有三种:选带防护罩的结构、选半封闭或全封闭的模组、或在安装面上 加防尘密封条。选哪种取决于是否需要冲洗、清理的频率与方式。
另外要留出检修空间。国有体系项目的设备往往由不同单位分别负责机械与 电气,模组的安装方式必须让双方都能接近。
八、央企与国企体系项目的交付文件要求
这一节与运动学无关,但它决定项目能不能顺利收尾。
面向中央与国有体系客户的直线运动单元交付,通常需要准备完整的随机文件 与技术档案。常见清单包括:
总装与关键部件图纸、BOM 明细与关键件材质说明、加工与装配检验记录、 出厂测试记录(行程、重复定位精度、空载噪声)、随机备件清单、 维护保养说明与周期、CE 认证文件、专利或知识产权证明材料。
我方在这类项目中的角色通常是非标运动单元的方案设计与供货方,配合集成商 或主机厂完成整机交付。作为制造企业,可提供的资质与能力材料包括:直线 运动模组的完整产品型谱与选型资料、CE 认证文件(M.2026.206.C141163, 有效期至 2031-05-24)、同步带静音模组相关专利、十年直线模组制造经验与 自有工厂的加工装配能力。起订量灵活,可支持单件非标打样。
对项目经验的判断,建议用一句话概括:能不能把客户要的文件在正确的时间 交齐,决定了能不能验收。
九、非标直线模组集成的定制流程与周期
这是最常被问到的问题,也是最容易被含糊回答的问题。下面是我们实际执行的 流程,以及每个阶段做什么、交什么。
第一阶段,工况确认。客户提供包络尺寸、负载与重心、节拍、精度目标、 环境条件与验收要求。这个阶段不接受"差不多"的信息,因为后面所有工作都建立 在它上面。输出是工况确认单。
第二阶段,方案与三维建模。确定构型(龙门、桁架、双立柱或其他)、 轴系分工、模组规格、拖链与线缆方案、末端执行形式。这个阶段的核心是 在三维模型上把所有接口与干涉问题解决掉。输出是方案说明与三维模型。
第三阶段,工程图与节点确认。出图之后必须逐项确认,尤其是桁架节点、 安装基准、检测基准与接口孔位。这个阶段发现的修改成本最低。
第四阶段,选型与采购、加工、同步进行。标准件采购与结构件加工可以并行, 这是压缩周期的关键。
第五阶段,装配与联调。在同一场地完成装配,可以显著减少返工。
第六阶段,出厂测试与文件交付。按客户要求的清单逐项测试并出具记录, 随机文件与备件同步移交。
第七阶段,现场安装与验收配合。远程指导安装、提供调试参数、参与功能验收。
关于周期,要说清楚的是:非标项目的周期不是由加工能力决定的,是由前置条件 决定的。图纸冻结晚一天,周期就往后延一天。客户侧决策与文件审核占用的时间, 通常比制造时间长得多。
同样要说明的是,哪些情况下周期会显著拉长:结构件需要外协表面处理、 客户在方案阶段中途变更工艺要求、需要多轮样机试制、以及验收标准在 设计后期才明确。
把这些前置条件管理好,直线模组定制的时间是可预期的;不去管理它, 再快的工厂也交付不了。
十、这套方案的三个可复用要点
结构优先于选型。先把桁架节点、安装基准与误差预算做对,再谈型号。 顺序反了,精度是靠堆钱堆不出来的。
配置优先于升级。上下料、码垛、搬运这类取放机构,先把基础配置做扎实 (导程、电机配置、拖链、防护),比后期换高配轴更省钱。
资料与文件同步准备。图纸、BOM、检验记录在设计阶段就同步产出, 而不是等要验收了再补。这是国有体系项目最常见的延期原因。
十一、我们提供什么
中佰机器人专注非标直线模组集成与标准直线模组制造,产品覆盖同步带静音 模组、同步带半封闭与全封闭模组、轨道内嵌皮带与丝杆模组、丝杆半封闭 模组、齿轮齿条模组、ZKK 钢制模组、伺服电动缸,以及直线导轨、滚珠丝杆、 花键与工业齿条等传动部件。模组宽度覆盖 40 / 45 / 50 / 60 / 80mm, 有效行程 50~3800mm,重复定位精度最高 ±0.05mm。
如果你的项目卡在标准型号之间——跨距没有标准横梁覆盖、负载超出下一档型号、 安装孔位必须匹配既有机架、节拍要求高但标准件勉强够得着——那正是我们做 非标集成的意义所在。
报价之前,请提供四个数:X / Y 有效行程、龙门跨距、运动负载及其重心 偏移、工件处挠度预算。有时会诚实地告诉你:用标准模组加一个巧妙支架就够, 把钱省下来。
相关阅读:同步带静音模组 ZW 系列、同步带全封闭模组(适用粉尘与清洗 工况)、齿轮齿条模组(重载长行程)。
延伸阅读:直线模组选型指南、同步带与丝杆模组对比。
获取完整参数与选型支持:欢迎下载中佰机器人产品样册(PDF), 或直接联系我们,把行程、负载、节拍报给工程师。
产品页 · 同步带静音模组:https://www.zb-robot.cn/products/synchronous-belt-silent-module.html 产品页 · 同步带全封闭模组:https://www.zb-robot.cn/products/synchronous-belt-fully-enclosed-module.html 产品页 · 齿轮齿条模组:https://www.zb-robot.cn/products/gear-rack-module.html 技术文章:直线模组选型:https://www.zb-robot.cn/cms-article.php?slug=belt-module-selection-stroke-load-precision 技术文章:同步带与丝杆对比:https://www.zb-robot.cn/cms-article.php?slug=belt-vs-screw-module-selection-guide 样册下载:https://www.zb-robot.cn/downloads/zhongbai-robot-catalog.pdf 联系页:https://www.zb-robot.cn/contact.html
作者:赵浪(经理)