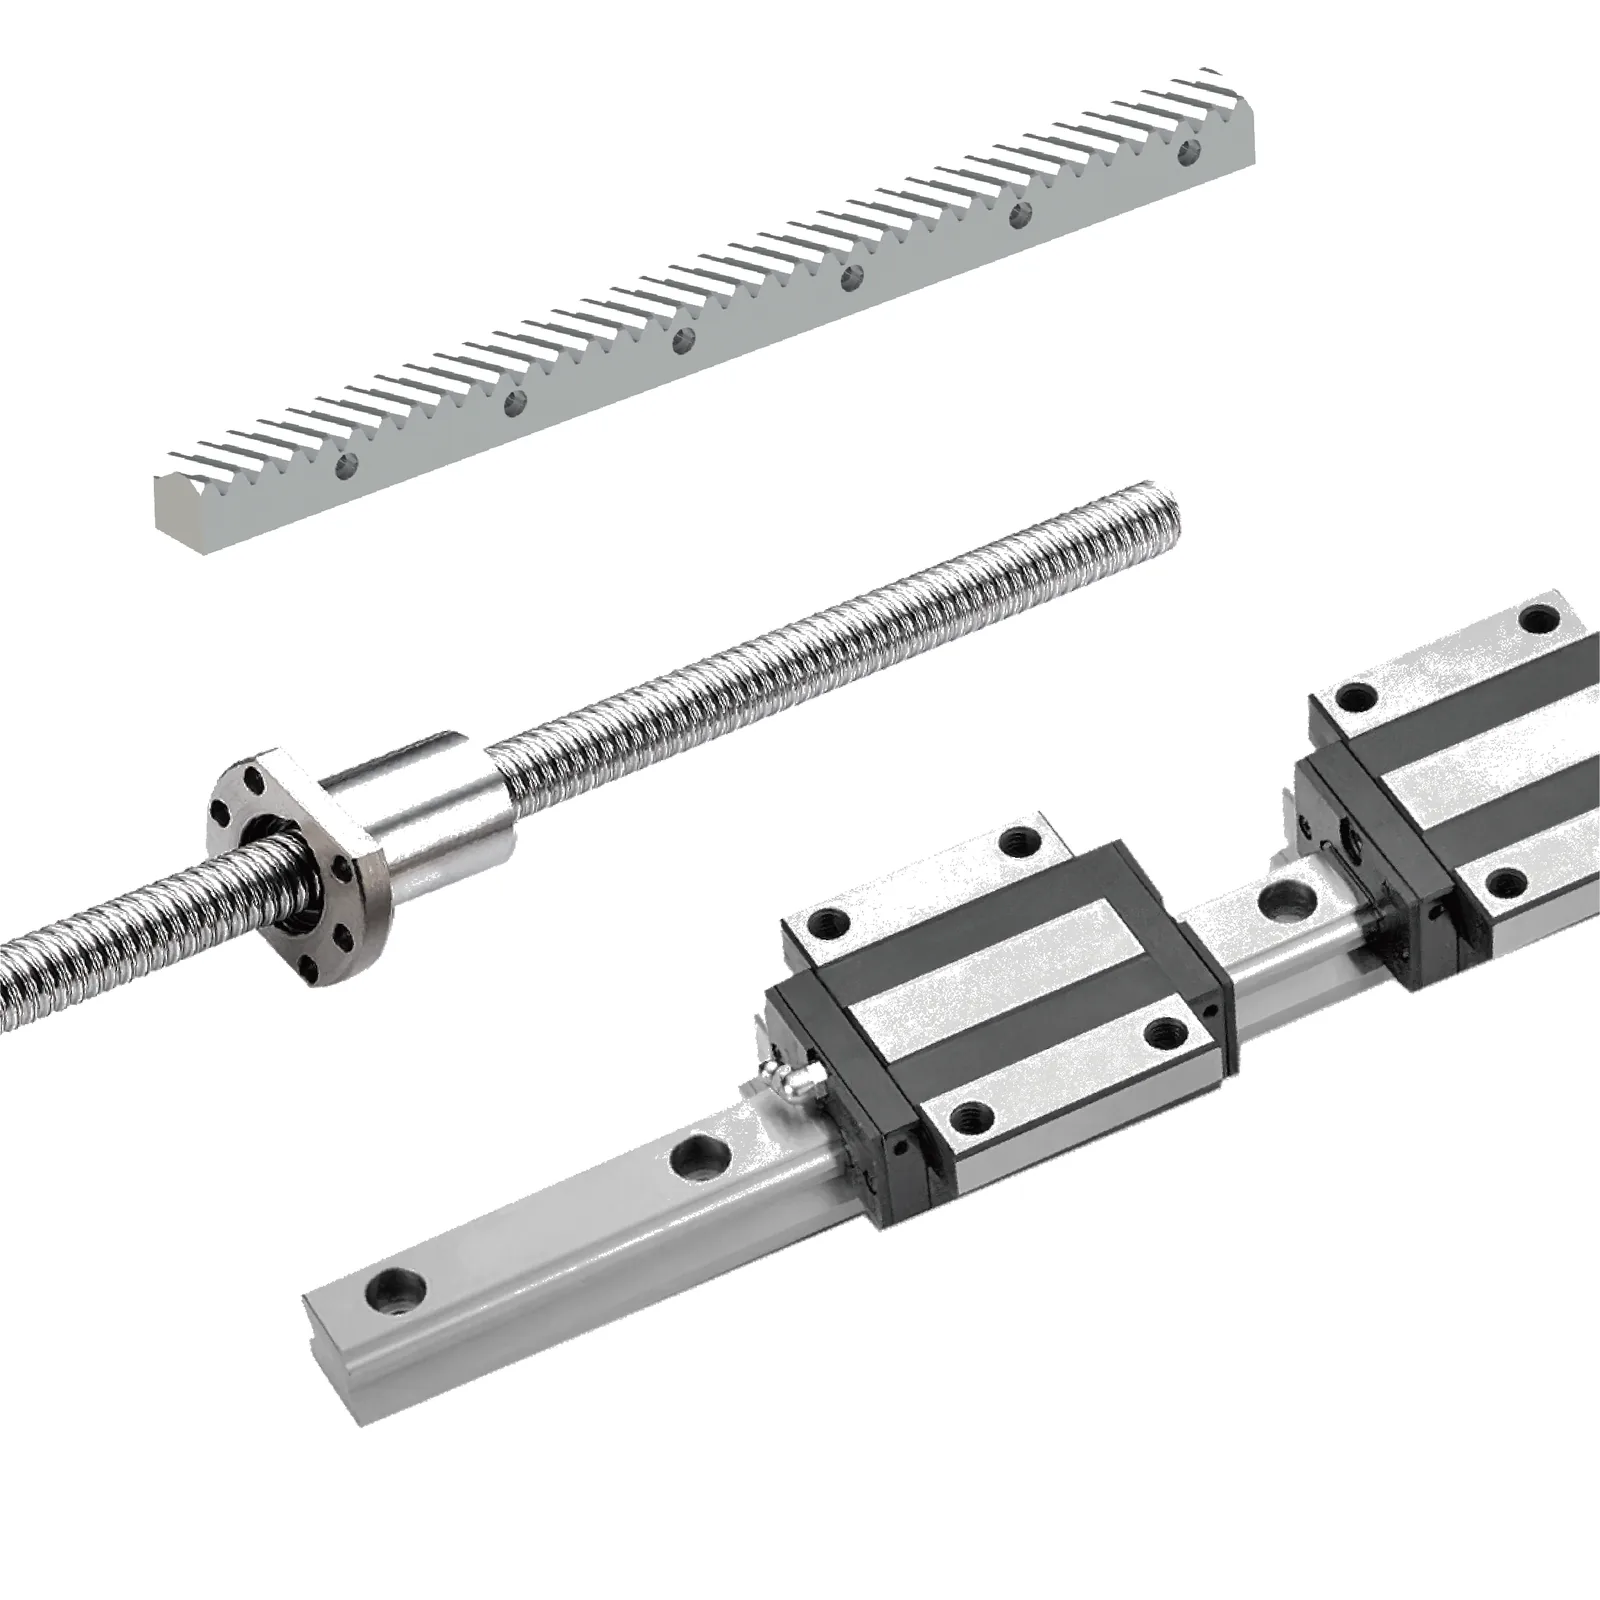
直线模组用久了出现移动块异响、定位漂移,先别急着拆机,也别先改程序参数。多数情况下,这两个症状来自同一个源头,只是表现方式不同。
异响是摩擦状态变了以后发出来的声音,漂移是摩擦状态变化后传动链补偿不掉的位置偏差。按这个逻辑,排查顺序应该是润滑 → 间隙与预压 → 安装与平行度 → 传动件 → 电控。
苏州中佰机器人技术有限公司是一家非标直线模组集成方案商,做同步带静音模组 ZW/A 系列、齿轮齿条模组 KCT22 这类非标集成方案,日常处理的就是这类现场问题。
直线模组异响加漂移,为什么先查移动块?
移动块里集成了滚动体、保持架、密封件和注油通道。这四样里任何一样状态变了,都会同时反映成声音和位置偏差。
所以先查移动块,不是因为它最容易坏,而是因为它的状态能同时解释两个症状。先查别的地方,时间容易白花。
移动块异响,第一刀切在哪里?
先切润滑。断电后手动推移动块,正常手感是顺滑、阻尼均匀;如果出现一顿一顿的涩感,先怀疑润滑脂干涸或注油通道堵塞。
中佰做过模组集中注油的相关结构(专利号[待确认]),思路是把注油点集中到一处,减少漏点。
注油周期跟行程、负载、速度、粉尘都相关,没有通用值。中佰在方案里按工况给建议周期,具体数值[待确认]。
润滑没问题,接下来查什么?
查预压与游隙。移动块用过一段时间,滚动体与滚道磨损,预压下降,反向间隙变大,表现为反向定位时超差。
判断方法:用千分表顶住移动块,沿运动方向轻推,读出反向间隙值,与出厂值对比。出厂值[待确认]。
安装平行度会随使用变化吗?
会。地脚松动、机架受热变形、安装面被压伤,都会让两根直线导轨(Linear Guide)的平行度变化,移动块走到某一段才响、才偏。
特征就是“分段出现”——只在行程某一段异响或超差,其他位置正常。出现这种特征,基本可以先放下润滑这条线。
同步带静音模组漂移,为什么先查皮带?
同步带静音模组 ZW/A 系列用的是皮带传动。皮带张力下降后,加速段被拉长,停位时回弹,重复定位变差。
判断方式:断电推移动块,正常应有明显阻尼;若推起来偏轻、还带一点弹性回弹,先按张力方向查。
张力和更换周期跟带型、负载、行程有关,[待确认]。手感只能做定性判断,不能当数值用。
齿轮齿条模组 KCT22 异响,查哪几个点?
齿条分三段以上拼接时,接缝处最容易出问题:齿面接不齐、螺栓松动。异响往往出现在过接缝的位置。
第二个点是齿轮齿条的啮合间隙。间隙过小发热、过大冲击,两种都会响,但声音特征不一样。
齿轮齿条模组 KCT22 多用在长行程、重载工况,这类问题在方案阶段就要预留调整结构。具体调整量[待确认]。
丝杆模组怎么区分是丝杆还是导轨的问题?
把移动块与负载脱开,单独推。空载推顺、带载就响,多指向导轨或安装平行度;空载就有轴向间隙感,多指向丝杆副。
丝杆半封闭模组 ZTS 系列、全封闭丝杆模组 ZFF 系列结构不同,拆检顺序也不同,按厂家装配图走,不要凭经验硬拆。
电控要不要一起查?
要,但放在后面。伺服增益过高会放大机械异响,参数被改错也会造成漂移。前提是机械状态已经确认过。
机械状态没确认就调参数,等于用参数去掩盖硬件问题,过一段时间还会回来。
复测时用哪个指标?
用重复定位精度和反向间隙,不用绝对定位精度。绝对定位受编码器和机械双重影响,出了问题分不清责任方。
复测要在同一工况、同一速度、同一负载下做,改一个条件,结论就不成立。
什么情况下该修,什么情况下该换?
润滑、张力、螺栓、平行度属于可恢复项,调整完复测就能验证。滚道压痕、齿面点蚀、皮带纤维外露属于消耗性损伤,调整无效。
判断标准很简单:按顺序排查完,复测重复定位精度能不能回到验收值。回不去、损伤又肉眼可见,就别再调了。
现场排查的七步清单
一,断电泄压,手动推移动块,判手感;二,看润滑脂状态与注油点;三,测反向间隙;四,查地脚与安装面;五,分段跑合,找异常出现的行程区间;六,查皮带张力或齿条接缝;七,复测精度。
前四步不用拆机。多数现场问题在这四步之内能定位,拆机是排在后面的动作。
为什么这类问题在非标集成里更常见?
大模组厂按批量出标准件,工况是收敛的;非标集成的现场工况分散,同一规格模组可能被用在完全不同的粉尘和节拍上。
非标小厂能做,但人力排不开,排查和交付容易被拖长。中佰卡在中间,做的是非标方案集成这一段。
一句话结论
直线模组出现移动块异响加定位漂移,排查顺序是润滑 → 间隙与预压 → 安装平行度 → 传动件 → 电控,先把不用拆机的四步做完;凡涉及具体参数的数值,一律以厂家实测和现场验收值为准,本文未给出数字的项均需现场确认。